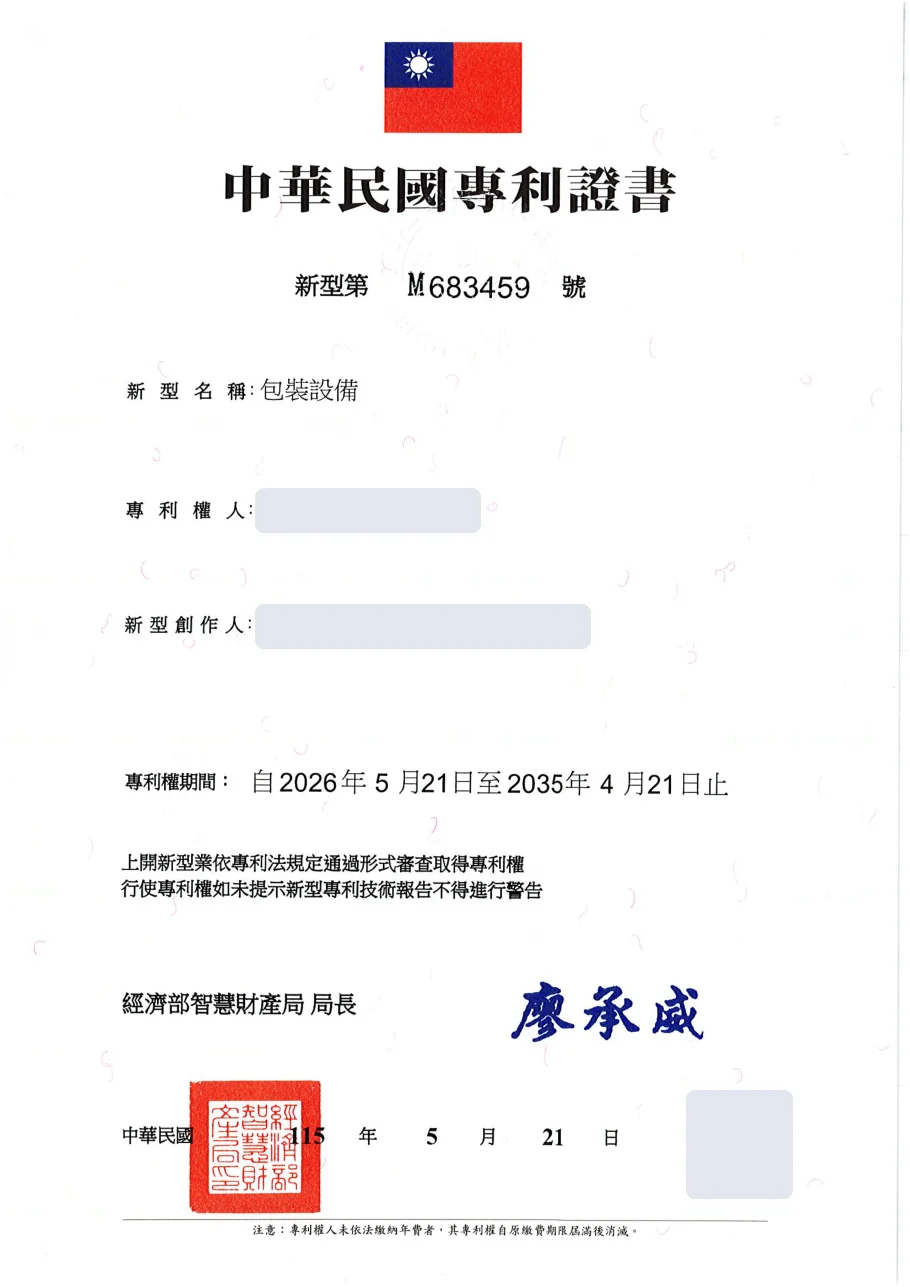
実用新案 第 M683459 号
包装設備
内箱自動包装機そのものの設備特許。経済部知的財産局が登録。
- 特許の種類
- 実用新案
- 権利期間
- 2026-05-21 ~ 2035-04-21
リール・トレイ・ウェーハケースの袋詰めから袋折り、箱入れまで 1 台で完結。半導体内箱自動包装機は、後工程やウェーハ工程の最終工程に置く出荷梱包装置です。キャリアに応じてリール/トレイ機とウェーハケース(FOSB)機があり、データ照合・ラベル貼付・アルミ防湿袋の真空シール・自動袋折り・内箱への収納を自動で行います。SECS で上位システムと接続し、AGV/OHT による自動供給にも対応します。
ESG の位置づけ:E(環境)+ S(社会)に対応SDG 8働きがいも経済成長もSDG 9産業と技術革新の基盤をつくろうDEYly の ESG の考え方 →
内箱包装機はラインの最終工程に置きます。リール/トレイは最終テストの後、ウェーハケースはウェーハレベル工程の完了後にこの装置に入り、袋詰め・袋折り・内箱への収納を行います。内箱は物流倉庫で保管され、出荷時にスマート物流梱包ラインで外箱に入れてパレットに積みます。2 段階は別々にも、1 本のラインとしても導入できます。
よく使われる工程:真空防湿梱包、ラベル貼付・内箱、出荷用ケースに収納、製品をトレイへ、トレイまたはリールへ、テーピング
フロー図をクリックすると、該当する工程がすべてオレンジ枠で表示されます。マスをクリックすると工程の説明が見られます。数値は DEYly がまとめた 半導体プロセスフロー図 をもとに算出しています。
アルミ防湿袋を真空ヒートシールすると、袋は製品より大きくなるため、製品とほぼ同じ大きさに折らないと内箱にきれいに収まりません。袋は柔らかく、しわの入り方も毎回違うため、多くのラインでいまだに手作業で折っています。内箱自動包装機はすべてのキャリアでシール後に自動で袋を折り、そのまま箱に入れるため、「袋詰めから箱入れまで」で人を待つ必要がなくなります。
湿気に敏感な部品は、業界では IPC/JEDEC J-STD-033 に従ってドライパックします。部品を乾燥剤・湿度インジケータカードと一緒に防湿袋に封入し、シール後は少なくとも 12 か月保管できます。梱包が不十分だと、部品が吸湿してリフロー時に損傷するおそれがあります。
内箱自動包装機は 5 つの作業モジュールを 1 本のラインにつないでいます。製品はまずアルミ防湿袋に入れられ、真空モジュールで真空引き・ヒートシールと 1 袋ずつの検知を行い、続いて自動袋折りへ。反対側では自動製函機が内箱を組み立てて待機し、折り終えた製品を箱に入れて製品搬出モジュールから送り出します。モジュール配置はキャリアとラインの動線に合わせて調整します。
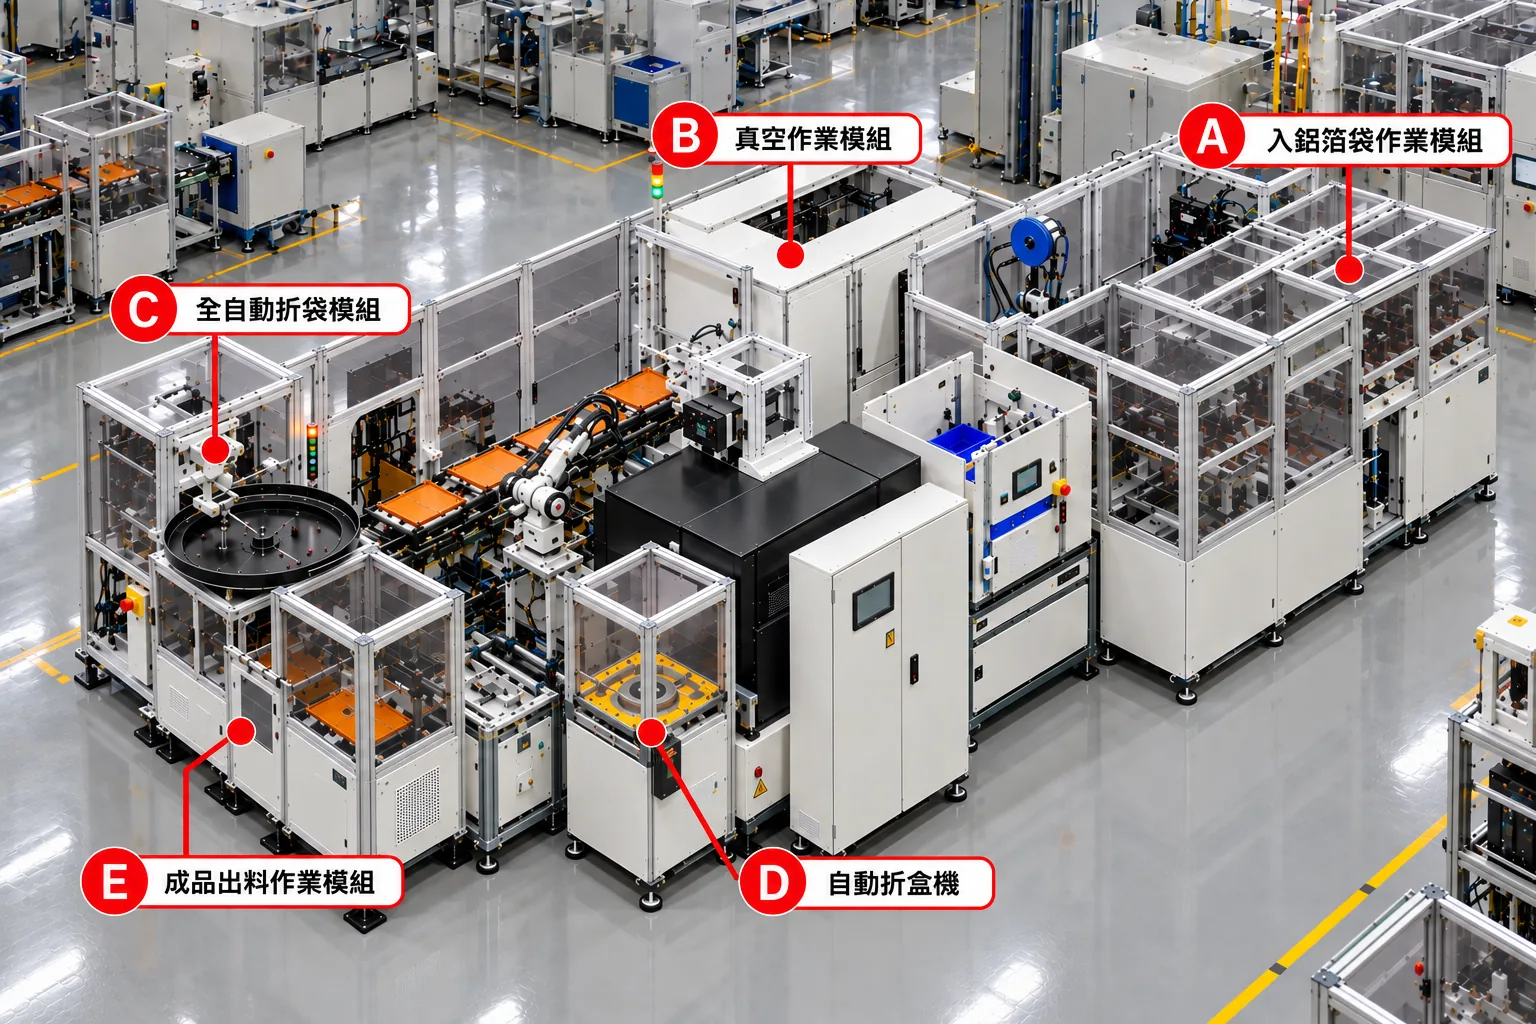 イメージ
以下はウェーハケース機が顧客のラインで稼働する動画からのキャプチャで、梱包の順に並べています。


画面は顧客現場の動画から取ったもので、解像度に限りがあります。実際の装置構成はキャリアとラインの要件に合わせて調整します。
キャリアに応じて リール/トレイ機とウェーハケース(FOSB)機があります。サイズが異なる場合はキャリア仕様に合わせて装置を構成するため、導入前に実際のキャリアの種類とサイズで評価します。
| キャリア | UPH | 対応サイズ |
|---|---|---|
| Reel(リール) | 約 60 箱/時間 | 全サイズ対応 |
| Tray(トレイ) | 約 60 箱/時間 | 全サイズ対応 |
| ウェーハケース FOSB | 約 45 袋/時間 | 全サイズ対応 |
| 項目 | 手作業梱包 | 内箱自動包装機 |
|---|---|---|
| データ照合 | 品番・ロット・数量を目視で照合 | データを自動照合 |
| ラベル貼付 | 手貼り、位置ずれ・貼り間違いのリスク | 自動ラベル貼付 |
| 真空シール | 手で袋に入れ、シーラーを操作 | アルミ袋の自動真空シール+真空検知(発明特許) |
| 袋折り・箱入れ | 手作業で袋を折り、品質は人によりばらつく | 自動で袋を折り、そのまま箱入れ |
| 供給・取出し | 手搬送 | AGV/OHT と連携可能 |
| データ報告 | 手書き記録 | SECS で上位システムと接続 |
装置は SECS で工場の上位システムと接続し、指令の受信、状態と梱包記録の報告ができます。供給は作業者・AGV・OHT のいずれでも可能です。SECS/GEM は半導体装置と工場ホストが通信するための共通規格です(SEMI E5/E30)。
SECS/GEM 規格(SEMI E30)に準拠し、顧客の MES/EAP と統合可能。ロードポートは E84 ハンドシェイクに対応し、AGV・OHT と自動で受け渡しできます。報告データ:ロット ID、キャリア ID、梱包数量、シールと窒素充填のパラメータ、ラベルのバーコード内容、装置状態とアラーム記録。
後段のスマート物流梱包ラインと組み合わせると、出荷梱包の人員は平均 40~50% 削減。ベスト事例は 3 交代制で 36 人から 6 人になりました。ライン構成は顧客ごとに違うため、実際の効果は御社のフローで試算が必要です。
ベスト事例・3 交代制・前段の内箱包装機+後段のスマート物流梱包ライン(顧客匿名)。平均は 40~50%、実際はライン構成に応じて評価します。
導入前に顧客と一緒に各作業ステーションを洗い出し、空いた人員の配置先を計画し、導入前後のシフト表の人数を効果のベースラインにします。
現在の出荷梱包の人員配置を入力すると、平均 40~50% 削減で試算します。これは前段の内箱包装機と後段のスマート物流梱包ラインを組み合わせた平均効果で、実際はライン構成に応じて評価します。
人件費の初期値は仮定です。貴社のデータを入力してください。空いた人員は他の業務への配置や欠員補充に回せるもので、人員削減とは異なります。ベスト事例は 3 交代制で 36 人 → 6 人(約 83%)で、平均値ではありません。
自社の数字で正式な試算を依頼内箱自動包装機は台湾(中華民国)の特許を 2 件保有しています:本機の包装設備に関する包装設備の実用新案(第 M683459 号)と、アルミ袋の真空シール後に袋内がきちんと真空になっているかを確認し、リークした製品が内箱に入って出荷されるのを防ぐ真空検知の発明特許(第 I740582 号)です。
内箱自動包装機そのものの設備特許。経済部知的財産局が登録。
真空モジュールに内蔵した真空検知システム。アルミ袋のシール後に 1 袋ずつ真空状態を検知し、リークのないことを確認してから袋折りと箱入れへ進めます。
なぜ真空を検知するのか?ドライパックは防湿袋で湿気を遮断しますが、真空が不十分だったりシールにリークがあったりすると、部品は吸湿するおそれがあります。出荷前に 1 袋ずつ確認するほうが、顧客先で開梱して気づくよりコストを抑えられます。関連記事:アルミ防湿袋の真空リークはどう検査する?→
| 処理能力(UPH) | リール 約 60 箱/時間、トレイ 約 60 箱/時間、ウェーハケース FOSB 約 45 袋/時間 |
|---|---|
| 梱包フロー | データ照合、ラベル貼付、アルミ袋の真空シール、自動袋折り、内箱への収納 |
| ロボットアーム | 6 軸と 4 軸のロボットアーム |
| 真空検知 | シール後に 1 袋ずつリークを検知(発明特許第 I740582 号) |
| 特許 | 実用新案 第 M683459 号(包装設備)、発明 第 I740582 号(検査装置) |
| 通信 | SECS |
| 供給方式 | 作業者・AGV・OHT |
| 信頼性(MCBI) | 顧客の要件に応じて協議のうえ設定 |
| 外形寸法と電源 | 顧客の要件に応じてカスタム |
私たちの実際の導入経験では、内箱自動包装機 1 台の初回打合せから本稼働まで約 1 年かかります。最も時間がかかるのは装置そのものではなく、技術統合と技術的な協議、そして顧客社内の各部門の合意形成です。導入前に知っておくべきことをまとめました。
時間の大半は技術統合と技術的な協議に使われます。装置は顧客のキャリア仕様、既存ラインの動線、上位システムとの接続に合わせる必要があり、一つひとつ顧客のエンジニアと確認し、確認が済んでから製作と試験に入ります。
同じ装置でも、顧客社内の部門によって要望と懸念が違います。製造は生産能力、品質保証は梱包品質、情報システムはシステム接続を気にします。私たちの仕事は各部門の考えを集め、それぞれの課題を一つずつ解決して互いを納得させ、合意ができてから先へ進むことです。
どんな自動化設備にも定期メンテナンスと異常対応の時間が必要で、この装置も例外ではありません。停止ゼロは実現できません。「100% 完璧で、一切止まってはいけない」が前提なら、導入は見送ることをおすすめします。
すでに 1 年以上使っている顧客がおり、装置の安定性は高く、メンテナンスも通常どおりです。
評価中の方へ:最初から製造・品質保証・情報システムなど関係部門に評価へ参加してもらうことをおすすめします。各部門の要件を早く出し合うほど、後の行き来が短くなります。
— Lawrence Hsu、DEYly 帝亞智能 COO
折れます。アルミ袋は真空ヒートシール後に製品より大きくなりますが、内箱自動包装機はすべてのキャリアでシール後に自動で袋を折り、そのまま内箱に入れるため、手作業の袋折りは不要です。
キャリアに応じてリール/トレイ機とウェーハケース(FOSB)機があります。サイズが異なる場合はキャリア仕様に合わせて装置を構成するため、導入前に実際のサイズで評価します。
できます。装置は SECS で上位システムと接続し、AGV や OHT による自動供給にも対応します。
後段のスマート物流梱包ラインと組み合わせると、出荷梱包の人員は平均 40~50% 削減。ベスト事例は 3 交代制で 36 人から 6 人です。実際の効果は顧客のライン構成で試算します。空いた人員は通常、装置監視・異常対応・品質の抜き取り検査に回り、自動化は人員削減と同じではありません。
湿気に敏感な部品は IPC/JEDEC J-STD-033 に従ってドライパックします。部品を乾燥剤・湿度インジケータカードと一緒に防湿袋に封入すれば、シール後少なくとも 12 か月保管でき、吸湿した部品がリフロー時に損傷するのを防げます。
真空モジュールに真空検知システム(発明特許第 I740582 号)を内蔵しています。アルミ袋のシール後に 1 袋ずつ真空状態を検知し、リークした製品が内箱に入って出荷されるのを防ぎます。
私たちの実際の導入経験では、初回打合せから本稼働まで約 1 年かかります。最も時間がかかるのは技術統合と技術的な協議、そして顧客社内の製造・品質保証・情報システムなどの部門の合意形成です。
できません。どんな自動化設備にも定期メンテナンスと異常対応の時間が必要です。100% 完璧で一切止まってはいけないことが前提なら、導入は見送ることをおすすめします。すでに 1 年以上使っている顧客がおり、装置の安定性は高く、メンテナンスも通常どおりです。
ライン構成はそれぞれ異なります。試算してから、前段・後段・ライン全体のどれを導入するか決めましょう。